

A csapágyhézagok mérése: Útmutató mérnököknek és karbantartó csapatoknak
A csapágyhézag egyike azoknak a részleteknek, amelyek papíron nem tűnnek fontosnak, de eldöntik, hogy a csapágy hűvösen, csendesen és több ezer órán keresztül működik-e. Saját gyárunkkal rendelkező csapágygyártóként számos gyártósoron mértünk hézagokat. Ebben az útmutatóban szeretnénk bemutatni, hogyan mérheti meg pontosan a csapágyhézagokat saját műhelyében, akár gépet épít át, új csapágyat ellenőriz, akár minőség-ellenőrzési folyamatot tervez egy OEM-projekthez.
Mielőtt mérne: kétféle csapágyhézag
Mielőtt felveszi a mérőeszközt, határozza meg, hogy mit mér valójában. A csapágyhézag kifejezés két különböző értéket jelenthet. A motoroknál a csapágyhézag általában a főtengelycsap és a csapágyház közötti olajhézagot jelenti. Ez egy szándékos hézag, amelyet a motorolajfilm kitölt, miközben az alkatrészek forognak. A gördülőcsapágyaknál, mint például a mélyhornyú golyóscsapágyak és a szögérintkező golyóscsapágyak, a belső hézag a gyűrűk és a gördülőelemek közötti sugárirányú vagy axiális mozgás teljes mennyisége, amikor a csapágy nincs felszerelve. Ez nem hiba; ez egy szándékos belső illesztés, amely befolyásolja a terheléseloszlást, a sebességet és a hőmérsékletet.
Ha olyan kiindulási pontot keres, amely mindkét világot lefedi, tekintse meg útmutatónkat mélyhornyú golyóscsapágy típusok segíthet megérteni, hogyan működik a hézag a legszélesebb körben használt gördülőcsapágy-családban.
Motorcsapágy olajhézag mérése
A motor csapágyhézaga egy olajhézag. A mérés viszonylag egyszerű, ha van egy jó számlap furatmérője és egy külső mikrométere. Kezdje a főtengelycsapok és a csapágynyergek tisztításával; bármilyen szennyeződés vagy sorja megváltoztatja a végső számot. Mérje meg a csap átmérőjét mikrométerrel, és jegyezze fel. Szerelje be a csapágybetéteket a blokkba és a sapkába, gondosan kövesse a nyomaték sorrendjét és a nyomatékértéket. Fokozatosan húzza meg a kupakot, hogy a csapágyház megfelelően illeszkedjen. Ezután egy mérőórás furatmérővel mérje meg a csapágy furatát több ponton, különösen az elválási vonalhoz képest 90 fokkal. Vonja le a csap átmérőjét a furat átmérőjéből. Marad az olajtisztaság.
Ha nem rendelkezik mérőórával, a műanyag mérőszalag praktikus alternatíva. Helyezzen egy darab műanyag mérőeszközt a csapágyfelületre, helyezze fel a sapkát, húzza meg a specifikációra, távolítsa el a sapkát, és hasonlítsa össze a lapított csíkot a borítékra nyomtatott skálával. Ez a módszer jó üzletszinti eredményt ad, de nem olyan megismételhető, mint egy mérőórás furatmérő, amikor 0,0001 hüvelyk pontosságra van szükség.
Golyóscsapágy belső hézag mérése
A belső radiális hézag mérése egy golyóscsapágyban más, mert a golyók még mindig bent vannak. Ön méri a külső gyűrű és a belső gyűrű közötti relatív sugárirányú mozgást könnyű erő hatására. Ezt az eljárást követjük műhelyünkben, amikor egy ügyfél gyors ellenőrzést kér.
- Tisztítsa meg a csapágyat és hagyja szobahőmérsékletűre melegedni. Ne forgassa meg mérés közben.
- Tartsa szilárdan a belső gyűrűt egy tiszta felületen vagy egy precíziós tüskén.
- Helyezzen egy számjelzőt a külső gyűrűre. A dugattyút sugárirányban kell beállítani.
- Óvatosan emelje felfelé a külső gyűrűt, hagyja leülepedni, és állítsa a jelzőt nullára.
- Nyomja lefelé a külső gyűrűt, hagyja leülepedni, és jegyezze fel az indikátor leolvasását.
- Forgassa el a csapágyat, és ismételje meg több pozícióban. Használja az átlagos leolvasást sugárirányú belső hézagként.
Ez a módszer tömítetlen és enyhén tömített mélyhornyú golyóscsapágyakhoz használható. Ha tömítések vannak felszerelve, csak akkor távolítsa el őket, ha meg kell vizsgálnia a csapágyat; ellenkező esetben használja a gyártó biztonsági értéket. A gyártásellenőrzéshez javasoljuk, hogy használjon dedikált, ellenőrzött előterhelésű hézagmérő készüléket, de a tárcsajelző módszer kellően pontos a karbantartási ellenőrzésekhez.
Egyes alkalmazások axiális belső hézagot is kérnek. Mélyhornyú golyóscsapágyak esetében az axiális hézag a radiális hézaghoz kapcsolódik, de függ a futópálya görbületétől. Ha a rajz axiális hézagot határoz meg, mérje meg egy mérőórával a külső gyűrű tengelyirányú mozgatásával, miközben a belső gyűrűt tartja. Ez nem helyettesíti a radiális hézagmérést.
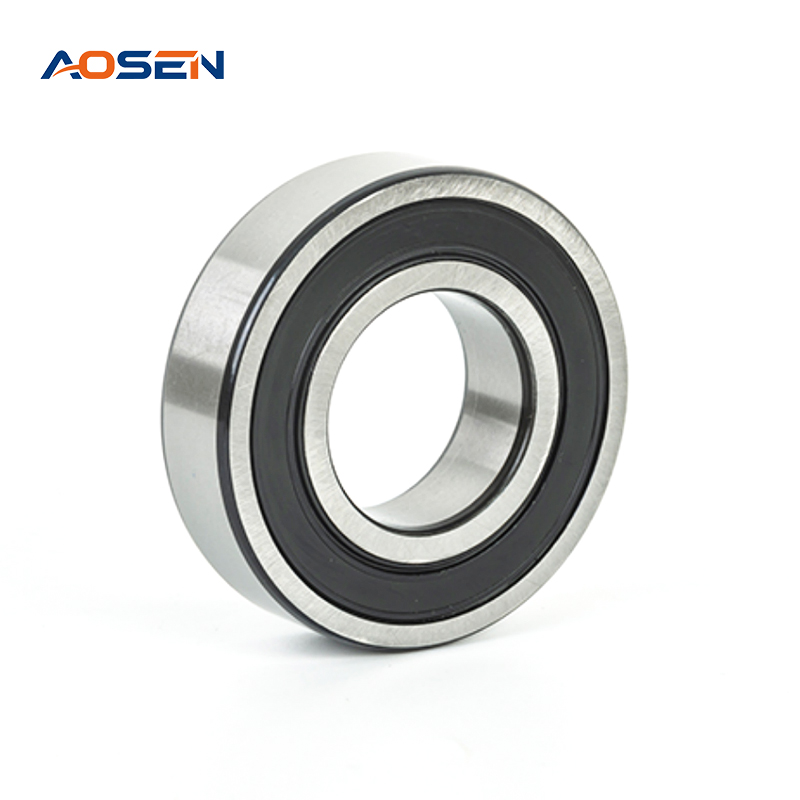 6200-as sorozatú mélyhornyú golyóscsapágyak GCr15 acéllal Ez a 6200-as sorozatú csapágy GCr15 acélt használ a nagy keménység és kifáradási szilárdság érdekében. Alkalmas olyan alkalmazásokhoz, ahol a radiális belső hézagosztályokat, mint például a C2, CN vagy C3 gondosan meg kell választani az illeszkedés és a hőmérséklet szempontjából. Termék megtekintése →
Kiemelési osztályok és mit jelentenek a számok
A szabványos mélyhornyú golyóscsapágyak esetében a gyártók osztályonként kifejezik a radiális belső hézagot. A leggyakoribbak a C2, CN (normál), C3 és C4. A CN sok általános alkalmazás alapértelmezett értéke. A C2 kisebb belső mozgást biztosít, és nagyobb merevségre is alkalmas, de több hőt termelhet, ha a csapágy interferenciával illeszkedik. A C3 extra helyet biztosít, és gyakran nagy sebességű motorokhoz vagy hőmérséklet-ingadozásos alkalmazásokhoz ajánlják. A C4 még több lehetőséget kínál a súlyos körülményekhez.
Az alábbi táblázat egy 24–30 mm-es furatmély hornyú golyóscsapágy tipikus értékeit mutatja. Mindig ellenőrizze a hivatalos hasadéktáblázatot a használt pontos méretre és sorozatra vonatkozóan.
| Kiürítési osztály | Hozzávetőleges radiális hézag | Tipikus használat |
|---|---|---|
| C2 | 0-10 µm | Nagy merevség, könnyű terhelés, szabályozott illeszkedés |
| CN | 5-20 µm | Általános motorok, szivattyúk, standard gépek |
| C3 | 13-28 µm | Nagyobb sebesség, mérsékelt hőmérséklet-ingadozás |
| C4 | 20-36 µm | Nagy sebességű, magas hőmérsékletű, nagyobb interferencia illeszkedik |
Hogyan illeszkedik a prés a szerelt hézag megváltoztatásához
A nem megfelelő távolság mérése csak a munka fele. Amikor egy csapágyat egy tengelyre nyomnak, a belső gyűrű kitágul, és a radiális belső hézag csökken. Amikor a csapágyat egy házba nyomják, a külső gyűrű összenyomódik, ami szintén csökkenti a hézagot. A hézag, amelyre gondolni kell, a szerelés utáni maradék hézag, nem a szerelés előtti katalógusérték.
Például a C3-as csapágyat gyakran választják a tengelyre ütköző illesztésű alkalmazásokhoz, mivel a szerelés után a tényleges hézag visszaesik a normál tartományhoz. Ha ugyanabban az összeállításban CN csapágyat kezd, negatív belső hézagot kaphat, ami növeli a súrlódást és a hőt. Ez különösen fontos a rozsdamentes acél mélyhornyú csapágyak esetében vegyi és galvanizálási környezetek , ahol a korrózióállóságot és a hőmérsékleti viselkedést egyensúlyban kell tartani.
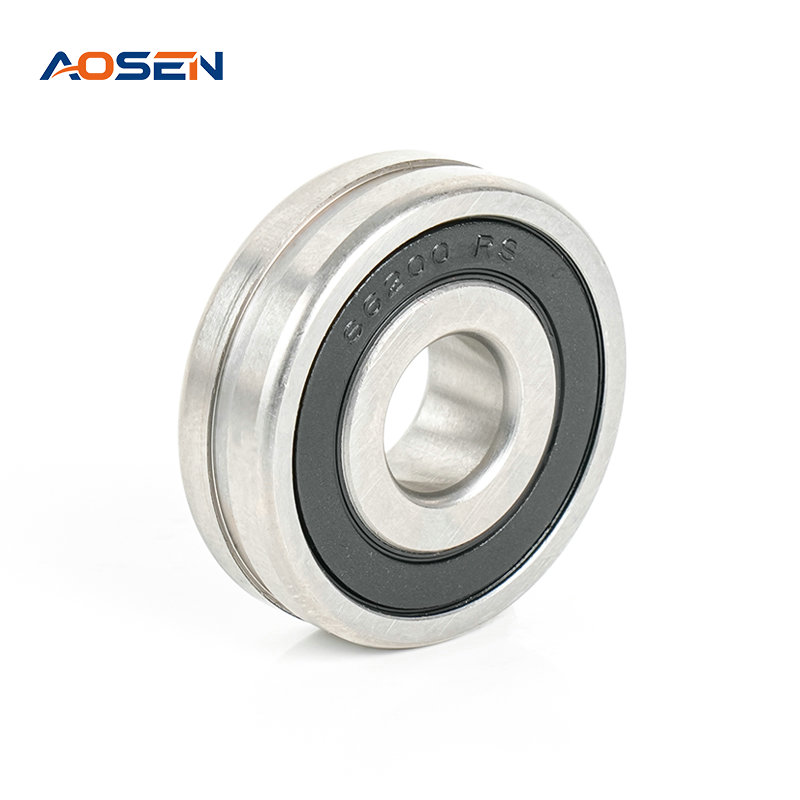 SS 6200 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak Korrózióálló AISI 420 rozsdamentes acél csapágy 10 mm-es tengelyekhez. Hézagolási viselkedése számít vegyi vagy galvanizálási környezetben, ahol a megfelelő osztály, például a C3 segít elkerülni a negatív belső hézagot a szerelés után. Termék megtekintése →
Gyakori hibák, amelyeket el kell kerülni
Minden szervizmérnök látott már csapágyhibát az elkerülhető hézaghibák miatt. A leggyakoribb hibák a következők:
- Mérés a csapágy első tisztítása nélkül.
- Olyan mikrométert vagy furatmérőt használ, amelyet nemrégiben nem kalibráltak.
- Egyetlen olvasás olvasása több pozíció átlagolása helyett.
- Elfelejtve, hogy a csapágysapka nyomatéka és a meghúzási sorrend befolyásolja a végső furatméretet.
- Csapágy rányomása a tengelyre anélkül, hogy figyelembe vennénk, mekkora hézagot veszítünk.
- Egy hézagmérő használata a golyóscsapágy radiális hézagának mérésére; a hézagmérők jobban megfelelnek axiális hézagokhoz vagy egyszerű hézagellenőrzésekhez.
Ha ezek közül bármelyik ismerősen hangzik, a legjobb megoldás az, ha ír egy rövid mérési ellenőrző listát, és követi azt minden csapágyon.
Mikor kérdezze meg a csapágygyártót?
Ha a biztonság és a megbízhatóság számít, a csapágygyártónak képesnek kell lennie megerősíteni a ténylegesen kapott hézagot. Üzemünkben ellenőrzött minőségellenőrzést végzünk, és együttműködünk az OEM-vevőkkel, hogy a gyártás megkezdése előtt kiválaszthassuk a megfelelő hézagosztályt. Ha elküldi nekünk a tengely átmérőjét, a ház furatát, a fordulatszámot, a terhelést, a hőmérsékletet és a tömítés típusát, tudunk egy ésszerű hézagtartományt javasolni és ellenőrizni a mintacsapágyakon.
Kompakt motor- és műszeralkalmazásokhoz a 6800-as sorozat általános választás, és ugyanazok a mérési elvek érvényesek. Csapatunk ugyanolyan fegyelemmel tudja támogatni Önt, akár szabványos, akár rozsdamentes acél csapágyakat használ.
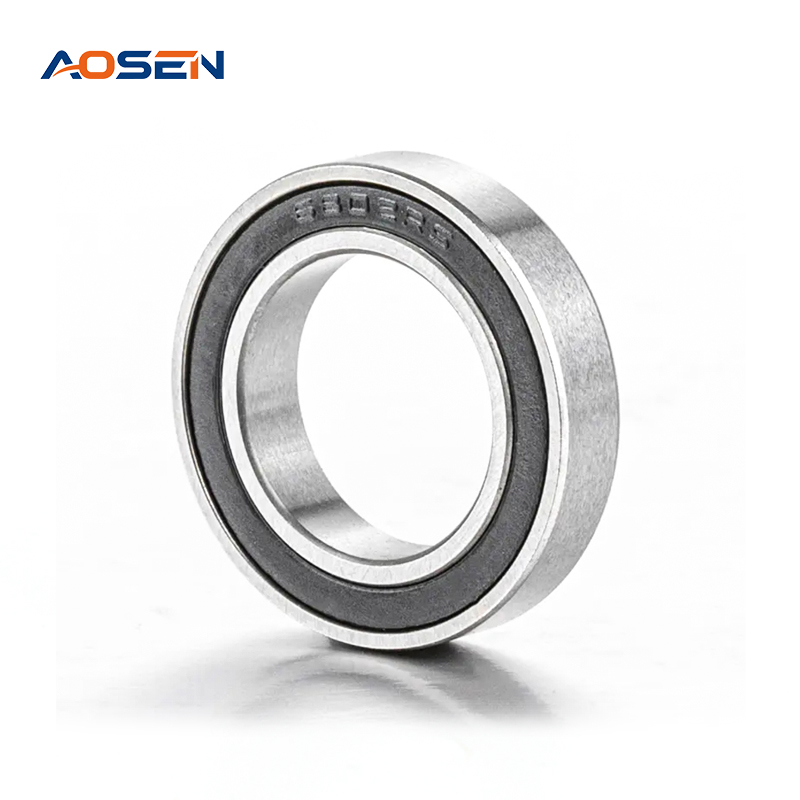 6800-as sorozatú mélyhornyú golyóscsapágyak kompakt alkalmazásokhoz Ez a kompakt csapágysorozat megbízhatóan kezeli a radiális és könnyű axiális terheléseket. A GCr15 acélból készült, stabil működést és kopásállóságot kínál, így ésszerű választás olyan motorokhoz és műszerekhez, ahol a hézag- és mérési elvek érvényesek. Termék megtekintése →
Kapcsolódó termékek
-
 További megtekintése
-
 További megtekintése
SS 6803 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak
-
 További megtekintése
SS 6702 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak
-
 További megtekintése
SS 6704 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak
-
 További megtekintése
SS 686 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak
-
 További megtekintése
SS 687 ZZ/2RS rozsdamentes acél mélyhornyú golyóscsapágyak
-

-
 +86-15990593443
-
 No. 558 Huancheng West Road, Zhouxiang Town, Cixi City, Ningbo tartomány, Zhejiang tartomány

- Gyors linkek
- Termékkategóriák
- Mélyhornyú golyóscsapágyak
- Rozsdamentes acél mélyhornyú golyóscsapágyak
- Szögletes golyóscsapágyak
- Karimás csapágyak
Szerzői jog @
Ningbo Aosen Bearing Co., Ltd.

Üzenjen nekünk most!